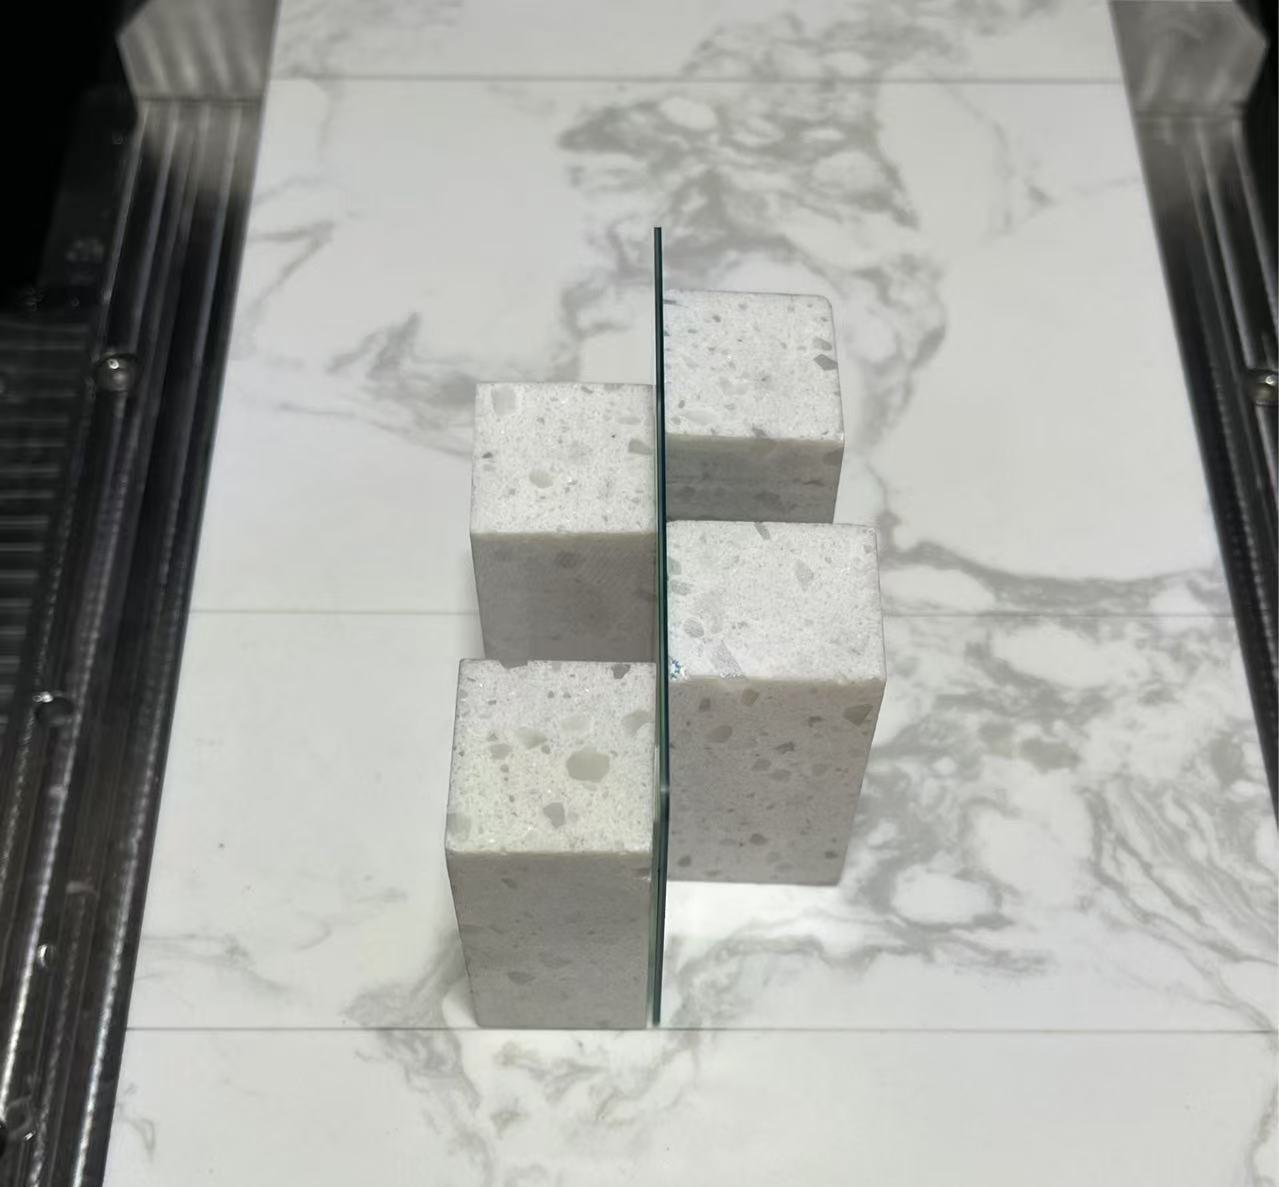
结论先行:两组欧洲客户玻璃样品(BG38 玻璃片、光学玻璃圆棒)的精密切片实测:均采用 ESO-GM 龙门式环形金刚石线切割设备 + 全镀型金刚石线 + 切削油方案。BG38 玻璃片(86×60×1mm)切 5mm 宽片,TTV 平均 0.014mm、最大崩边 6.5μm;光学玻璃(Ø30.5mm)切 15mm 长段,TTV 全部 ≤0.008mm、最大崩边 6.2μm。两组切片的厚度一致性、表面粗糙度与边缘完整性均控制在较小范围。
为什么玻璃精密切片难
玻璃属于典型的硬脆性材料——硬度较高、脆性明显、断裂韧性低。金刚石线切割依靠磨粒的连续磨削去除材料,一旦切削载荷或局部温度控制不当,材料内部就会产生应力集中,进而表现为崩边、微裂纹、端面不平整与切片尺寸偏差。
所以玻璃片精密切片的工程目标不是”切得动”,而是同时管住三件事:尺寸精度(厚度一致性、TTV)、表面质量(端面粗糙度 Ra)、边缘完整性(崩边尺寸)。这三项里任意一项失控,切片就废。
两组测试对象
| 项目 | BG38 玻璃片 | 光学玻璃 |
|---|---|---|
| 客户 | 欧洲 J 公司 | 欧洲 K 公司 |
| 材料 | BG38 玻璃 | 光学玻璃 |
| 硬度 | MH 约 6.5 | MH 约 6~7 |
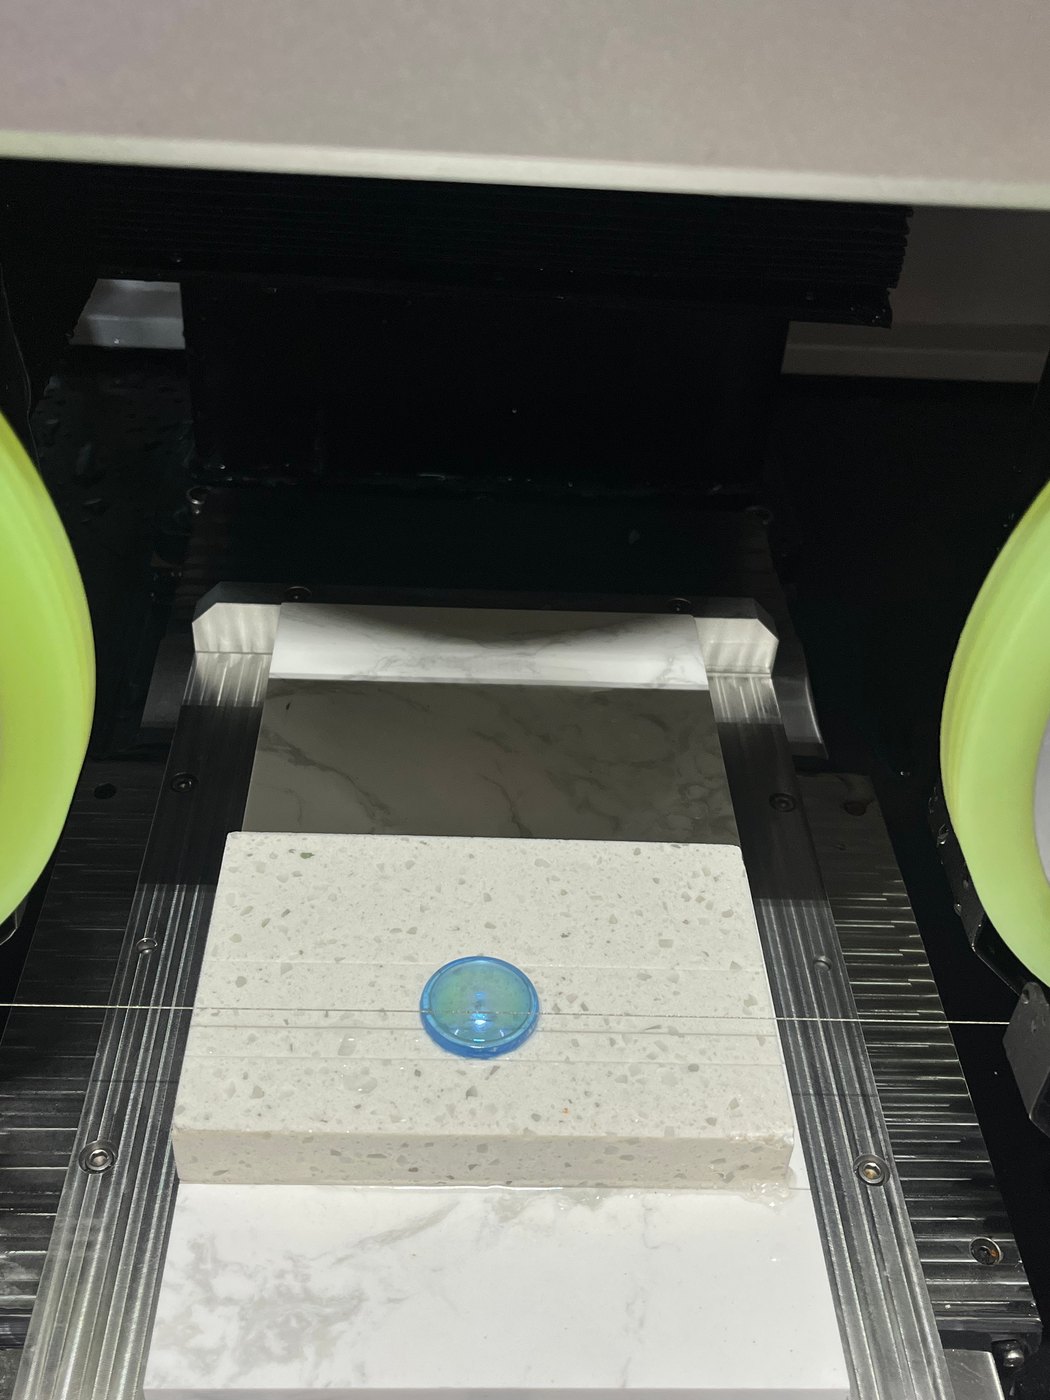
| 工件尺寸 | 86 mm × 60 mm × 1 mm | Ø 30.5 mm |
| 切割尺寸 | 5 mm × 60 mm × 1 mm | 15 mm (L) × Ø 30.5 mm |
| 加工需求 | 高精度直线切片 | 高精度直线切片 |
设备与耗材选型
两组测试均采用同一套方案配置:
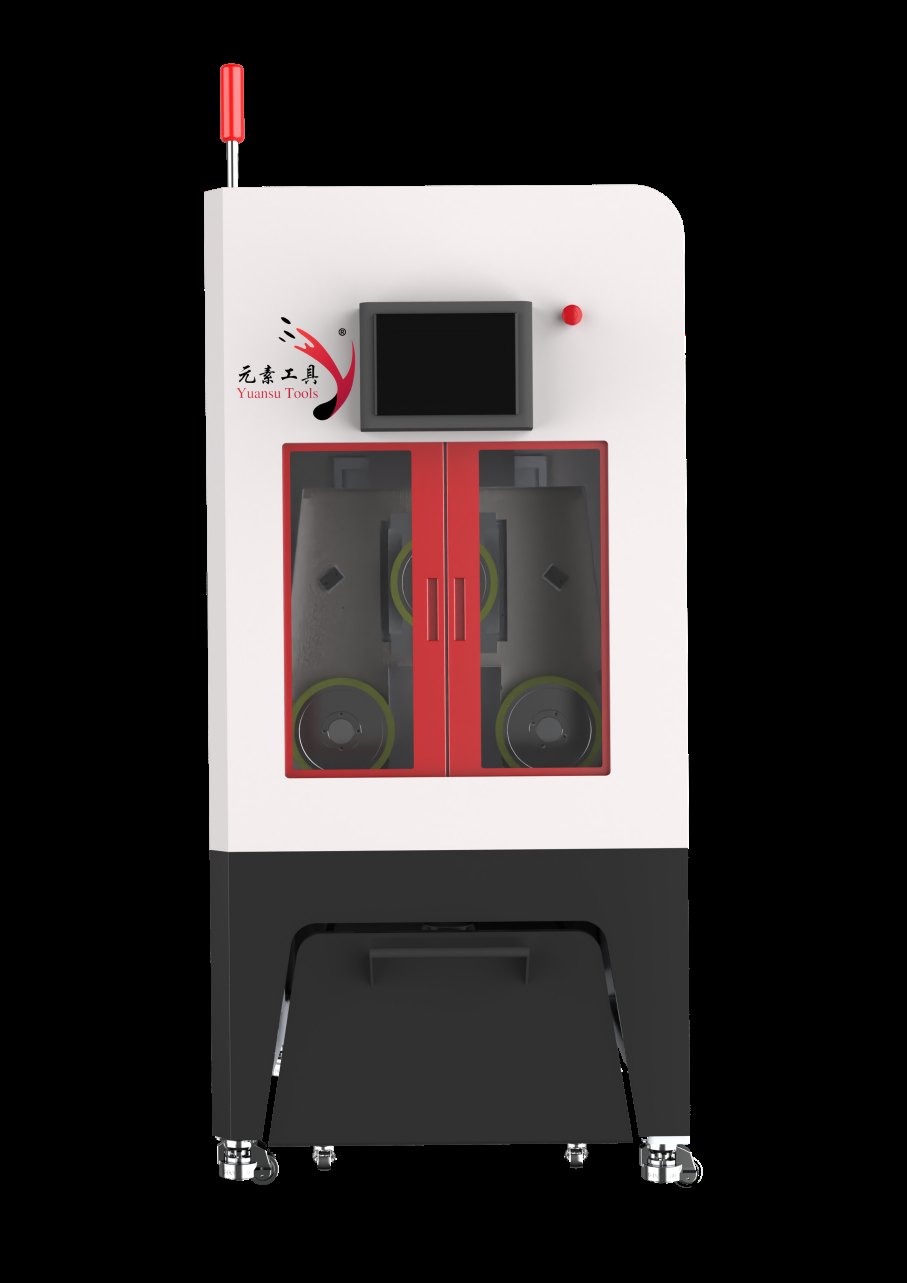
- 设备:ESO-GM 型环形金刚石线切割设备。针对玻璃材料硬脆性特点及高精度直线切片需求选型,保证切割过程中的运行稳定性和轨迹精度,降低设备振动及切削载荷波动对加工质量的影响。
- 切削液:切削油。改善金刚石线与玻璃接触区域的润滑及散热条件,降低摩擦和热量积累,减小局部温升及应力波动对材料的影响,降低崩边、微裂纹及端面损伤风险。
- 线材:全镀型金刚石线。磨粒与基体结合强度高、分布稳定,切割过程中保持连续稳定的材料去除能力,降低磨粒脱落及线材磨损对切削状态的影响。
切割方式与设备优势
龙门式切割方式
龙门式结构整体刚性高、运行稳定,自上而下的垂直进给有利于保持金刚石线运行轨迹稳定,降低切割过程中受力变化对切口位置及尺寸精度的影响。设备配备除雾系统,可及时排出切割产生的油雾,保持切割区域清洁,为玻璃稳定切割提供良好的工作条件。
智能张力控制系统
系统可根据加工状态实时调节金刚石线张力,支持恒定张力与可变张力两种模式。稳定的线张力有利于降低切割轨迹波动,减少因张力变化引起的局部受力不均及断线风险,从而降低崩边、微裂纹及尺寸偏差,提高切片加工的一致性。
断线记忆功能
当金刚石线发生断线或设备异常停机时,系统自动记录当前加工位置及运行状态。更换线材后可恢复至相应位置继续切割,减少重复定位和重复加工造成的尺寸偏差及材料损耗,提高切片加工的连续性,同时降低因重新定位引起的切口质量波动。
高刚性一体式铸铁机架
采用整体式铸铁机架,提高设备整体刚度和抗振性能,降低加工过程中结构振动及长期运行产生的微小变形对金刚石线运行轨迹的影响。对玻璃这类硬脆材料,高刚性结构有利于减小切割过程中的振动及受力波动,保持切削状态稳定,为精密切片的尺寸精度和切口质量控制提供稳定的设备基础。
工艺参数对照
| 参数 | BG38 玻璃片 | 光学玻璃 |
|---|---|---|
| 线径(mm) | 0.25 × 1880 | 0.35 × 1880 |
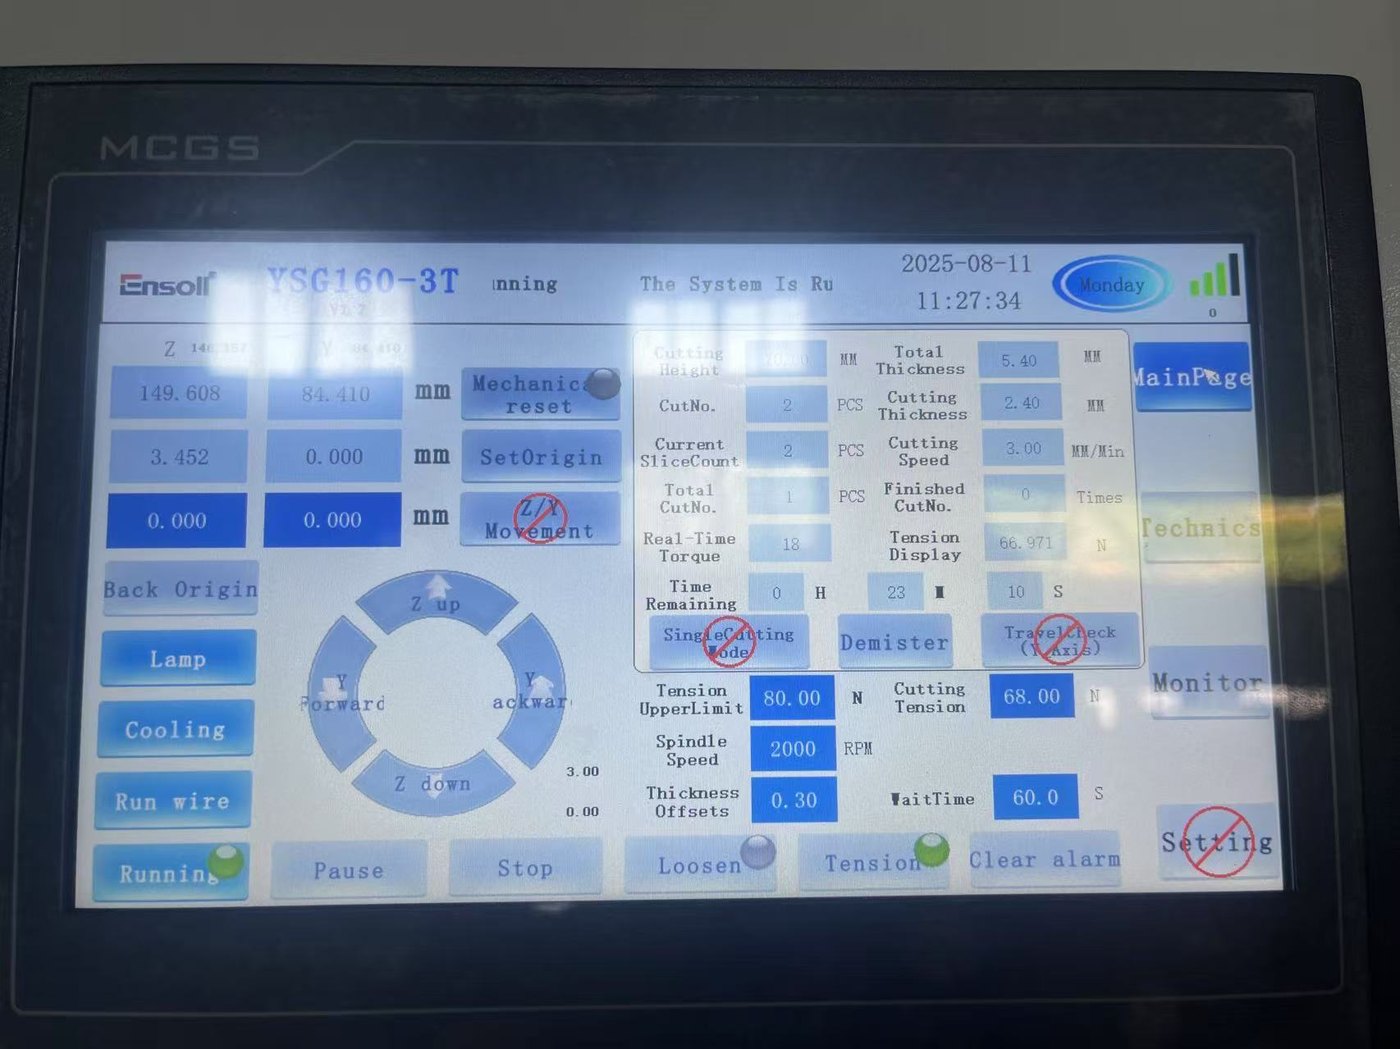
| 走线速度(mm/min) | 3 | 10 |
| 切割宽度(mm) | 1 | 30.5 |
| 切割线张力(N) | 68 | 140 |
| 线速度(m/s) | 24 | 24 |
| 拉线弓时间(s) | 60 | 60 |
| 切割负载(N·m) | 18 | 20 |
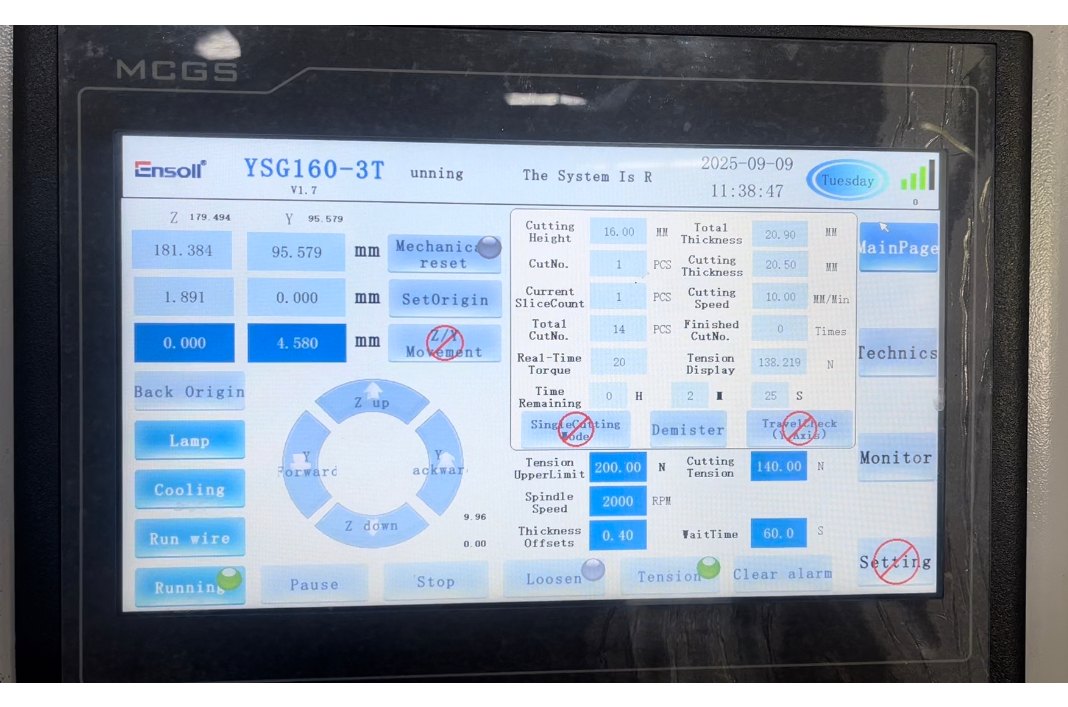
两组参数的差异主要由工件尺寸与切割宽度决定:BG38 玻璃片为 1mm 薄片,切宽仅 1mm,故采用更细的 0.25mm 线径与更低的 68N 张力;光学玻璃为 Ø30.5mm 圆棒,切宽 30.5mm,接触面积大,需要 0.35mm 线径与 140N 张力来维持切削稳定性。
实测数据
总厚度偏差 TTV(九点网格双测头法)
测试采用真空吸附载台九点网格双测头厚度检测法。测试前对测量设备恒温预热,并用标准厚度块校准,以降低零点漂移及系统误差。试样经无尘清洁后居中放置于真空吸附载台,通过负压吸附固定,减少位置偏移、翘曲及局部变形对厚度测量的影响。取全部测量点中最大厚度与最小厚度之差作为该试样的 TTV 值。
BG38 玻璃片(公称厚度 5 mm):
| 样品编号 | Tmax (mm) | Tmin (mm) | TTV (mm) |
|---|---|---|---|
| S01 | 4.981 | 4.962 | 0.019 |
| S02 | 4.985 | 4.982 | 0.003 |
| S03 | 5.015 | 4.995 | 0.020 |
光学玻璃(公称厚度 15 mm):
| 样品编号 | Tmax (mm) | Tmin (mm) | TTV (mm) |
|---|---|---|---|
| S01 | 15.062 | 15.056 | 0.006 |
| S02 | 15.115 | 15.112 | 0.003 |
| S03 | 15.143 | 15.135 | 0.008 |
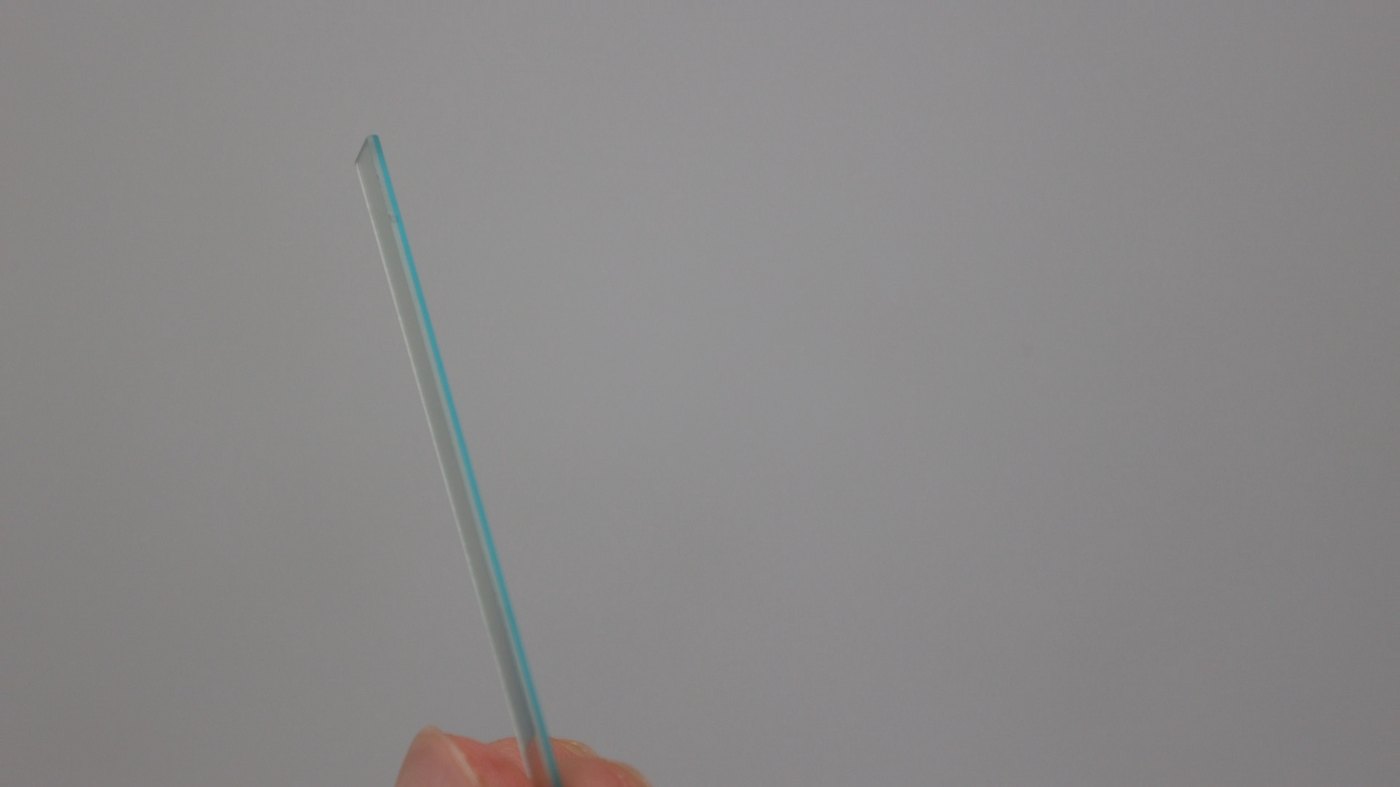
评价:BG38 玻璃片 TTV 为 0.003~0.020 mm,平均 0.014 mm;光学玻璃 TTV 全部控制在 0.008 mm 以内。两组数据表明,环形金刚石线切割过程中线材运行及切削状态稳定,切片厚度均匀性控制良好,可满足玻璃类硬脆材料高精度切片对厚度一致性的要求。
厚度尺寸公差
同样采用九点网格法,计算各测量点实测厚度相对于公称厚度的偏差,统计最大正偏差、最大负偏差及整体厚度公差。
| 材料 | 样品编号 | 平均厚度 (mm) | 厚度偏差 (mm) |
|---|---|---|---|
| BG38 玻璃片 (公称 5.000 mm) |
S01 | 4.973 | −0.027 |
| S02 | 4.984 | −0.016 | |
| S03 | 5.002 | +0.002 | |
| 光学玻璃 (公称 15.000 mm) |
S01 | 15.059 | +0.059 |
| S02 | 15.114 | +0.114 | |
| S03 | 15.141 | +0.141 |
| 统计项 | BG38 玻璃片 | 光学玻璃 |
|---|---|---|
| 最大正偏差 | +0.002 mm | +0.141 mm |
| 最大负偏差 | −0.027 mm | 0 mm |
| 厚度公差 | ±0.027 mm | ±0.141 mm |
评价:BG38 玻璃片以 5.000 mm 为公称厚度,偏差分布为 −0.027~+0.002 mm,样品间厚度偏差较小,尺寸分布稳定。光学玻璃以 15.000 mm 为公称厚度,3 片样品均表现为正偏差,最大 +0.141 mm,未出现负偏差,平均厚度随样品编号呈递增趋势,说明本批切片整体存在一定的厚度偏厚现象,但尺寸变化具有规律性。就相对精度而言,BG38 玻璃片的公差控制更紧(±0.027 mm,约 0.54%),光学玻璃为 ±0.141 mm(约 0.94%)。
表面粗糙度 Ra(ISO 4287 触针法)
依据 ISO 4287 标准,采用触针式轮廓测量法,在切割表面选取中心、左中、右中三处代表性位置采集轮廓数据,计算表面粗糙度参数 Ra。
| 材料 | 样品编号 | Ra-1 | Ra-2 | Ra-3 | 平均 Ra (μm) |
|---|---|---|---|---|---|
| BG38 玻璃片 |
S01 | 0.68 | 0.72 | 0.70 | 0.70 |
| S02 | 0.61 | 0.65 | 0.63 | 0.63 | |
| S03 | 0.74 | 0.78 | 0.76 | 0.76 | |
| 光学 玻璃 |
S01 | 1.02 | 1.08 | 1.07 | 1.06 |
| S02 | 0.55 | 0.61 | 0.58 | 0.58 | |
| S03 | 0.82 | 0.91 | 0.88 | 0.87 |
评价:BG38 玻璃片各样品平均 Ra 为 0.63~0.76 μm;光学玻璃为 0.58~1.06 μm。两组样品不同测量位置之间 Ra 值差异均较小,表明切割表面整体较为均匀,金刚石线运行及材料去除过程稳定,切割过程具有较好的表面质量控制能力。
崩边(Chipping,工具显微镜检测)
采用工具显微镜光学成像检测方法,对切片边缘崩缺情况进行定量表征。测试前对试样边缘清洁处理,并完成仪器倍率及测量标尺校准,随后对边缘区域进行显微观察,对可识别的崩边缺损定位、测量并记录。
| 材料 | 样品编号 | 位置1 | 位置2 | 位置3 | 位置4 | 最大崩边 (μm) |
|---|---|---|---|---|---|---|
| BG38 玻璃片 |
S01 | 4.8 | 5.6 | 5.1 | 6.2 | 6.2 |
| S02 | 3.9 | 4.7 | 4.3 | 5.1 | 5.1 | |
| S03 | 5.0 | 5.8 | 5.4 | 6.5 | 6.5 | |
| 光学 玻璃 |
S01 | 4.6 | 5.2 | 4.9 | 5.8 | 5.8 |
| S02 | 3.8 | 4.5 | 4.1 | 4.9 | 4.9 | |
| S03 | 5.1 | 5.7 | 5.4 | 6.2 | 6.2 |
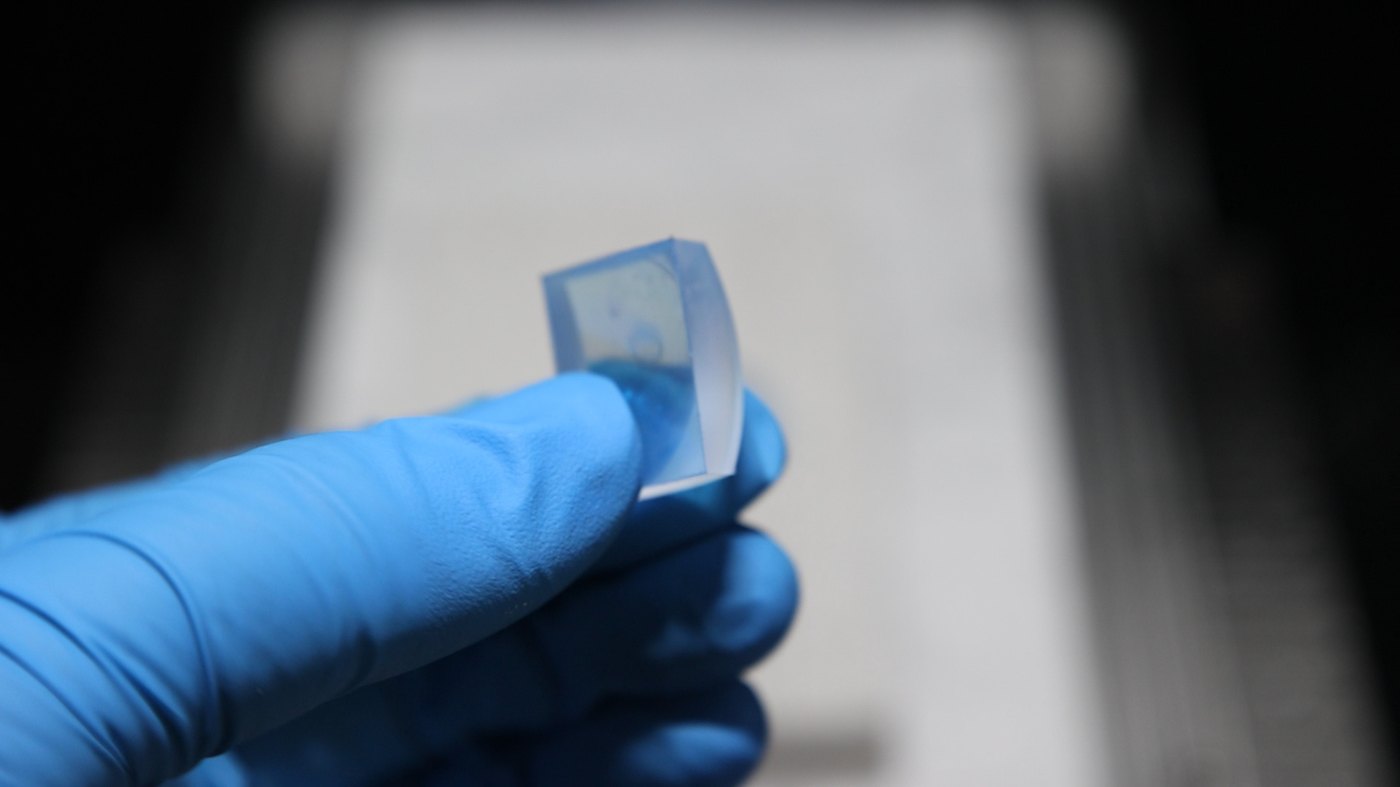
评价:两组切片最大崩边分别为 5.1~6.5 μm(BG38)与 4.9~6.2 μm(光学玻璃),全部控制在 6.5 μm 以内。各测点及样品间波动较小,表明环形金刚石线切割过程中切削状态较为稳定,切片边缘具有较好的完整性。
关键数据一览
| 指标 | BG38 玻璃片 | 光学玻璃 |
|---|---|---|
| TTV(mm) | 0.003 ~ 0.020(均值 0.014) | 0.003 ~ 0.008 |
| 厚度公差(mm) | ±0.027 | ±0.141 |
| 表面粗糙度 Ra(μm) | 0.63 ~ 0.76 | 0.58 ~ 1.06 |
| 最大崩边(μm) | 5.1 ~ 6.5 | 4.9 ~ 6.2 |
总结
两组玻璃样品的高精度切片加工均取得较好效果,主要得益于专用龙门式切割设备、油切方式及切割工艺参数的合理匹配。玻璃属于典型硬脆性材料,切割过程中材料容易受到局部切削载荷及热积累的影响,产生崩边、微裂纹、端面不平整及尺寸偏差,因此本次加工主要从设备选型、切割方式与工艺参数三个方面做针对性调整。
设备选型方面,针对玻璃片加工对设备刚性、运动稳定性及切割精度的要求,选用专用龙门式环形金刚石线切割设备。龙门式结构刚性高、运行稳定,为工件稳定装夹及金刚石线平稳运行提供可靠机械条件;自上而下的垂直进给有利于保持切割轨迹稳定,降低设备振动、运动误差及受力变化对切割位置和尺寸精度的影响。
切割方式方面,采用油切方式,以切削油作为冷却润滑介质。切削油能改善金刚石线与玻璃接触区域的润滑及散热条件,降低摩擦和热量积累,减小局部温升及热应力对材料和切割截面的影响,降低端面损伤、边缘崩裂及表面缺陷的产生风险。
工艺参数方面,结合玻璃材料的硬脆性特点及目标切片尺寸,对金刚石线运行速度、进给速度等关键参数合理匹配。参数设置以保证金刚石线稳定运行和材料均匀去除为基础,避免进给过快导致切削载荷增大,或参数匹配不合理造成局部发热、应力集中及脆性破坏,在兼顾加工效率的同时降低切割过程中的冲击与受力波动。
综合切片尺寸精度、厚度公差、表面粗糙度(Ra)及边缘质量等测试结果可知:通过专用龙门式切割设备、油切方式及适宜切割参数的协同匹配,环形金刚石线切割能够较好地满足玻璃类硬脆材料高精度直线切片的加工要求,加工后样品在尺寸精度、厚度一致性、表面质量及边缘完整性等方面表现良好,可为玻璃材料的精密切片提供相应的工艺参考。
说明:以上数据为本批次特定样品、设备、线材与油品组合下的实测结果,不代表对所有玻璃材料及尺寸的通用承诺。不同玻璃牌号、工件尺寸及公差要求均需重新验证。欢迎寄样做免费试切,或了解 ESO-GM 环形金刚石线切割设备。